Réponse rapide :
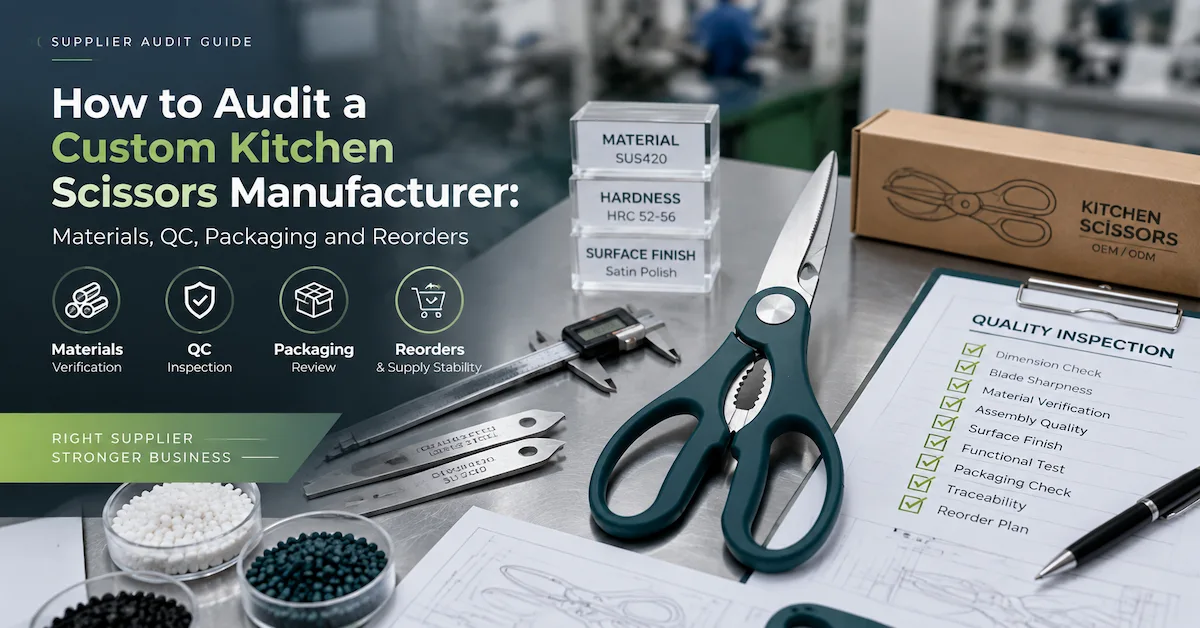
Auditez un fabricant de ciseaux de cuisine personnalisés en traçant un SKU sélectionné depuis les spécifications approuvées jusqu'aux matériaux entrants, au traitement des lames, au moulage de la poignée ou du support, à l'assemblage, aux contrôles fonctionnels, au nettoyage, à la marque, à l'emballage et aux enregistrements d'expédition. Vérifiez l'entité de production et le site nommés, demandez aux opérateurs d'afficher la révision actuelle, observez comment les pièces non conformes sont isolées et comparez les enregistrements avec des échantillons physiques. Les certifications soutiennent la diligence raisonnable du système des fournisseurs, mais l'acceptation du produit dépend toujours des matériaux, des méthodes, des résultats, de l'inspection et du contrôle des modifications liés au modèle confirmés pour la commande.
Introduction : Une visite d'usine n'est pas encore un audit d'usine
Une salle d'exposition lumineuse, une rangée de machines et un plateau d'échantillons attrayants peuvent indiquer à un acheteur qu'un fournisseur est actif. Ils n'indiquent pas si le matériau de lame approuvé atteint le bon ordre, si la configuration de meulage correspond à l'échantillon, si un manche rejeté peut retourner en production ou si l'étiquette du carton indique la révision correcte. Ces questions nécessitent une trace. Un audit utile suit un SKU sélectionné à travers des documents, des matériaux, des personnes, des processus, des contrôles et des enregistrements.
Ce guide s'adresse aux importateurs, aux équipes de qualité au détail, aux grossistes, aux sociétés d'approvisionnement, aux marques d'ustensiles de cuisine et aux distributeurs qui comparent un fabricant de ciseaux de cuisine personnalisés avant une demande d'offre ou un bon de commande. Il peut prendre en charge un audit sur site, un audit vidéo ou un examen structuré sur ordinateur. L’objectif est de comparer les fournisseurs et de réduire les risques liés aux appels d’offres. Il ne s'agit pas d'une liste de contrôle de conformité universelle et elle ne remplace pas les spécialistes qualifiés en matière juridique, sociale, environnementale, de laboratoire ou du marché de destination.
BONET HOUSEWARE CO., LTD. fournit un exemple pratique d’entité. Son site public situe l'entreprise à Yangjiang, Guangdong, en Chine et décrit une installation de 5 000 mètres carrés avec une gestion 6S. Les informations publiques sur la fabrication décrivent les opérations liées aux ciseaux, notamment l'emboutissage, l'ajustement droit, le traitement thermique, le meulage grossier, le meulage à l'eau, le polissage, l'injection, le nettoyage par ultrasons, le réglage, le contrôle de qualité, le nettoyage final et l'emballage. Le site de BONET répertorie également ISO 9001, BSCI et Sedex. Les documents du projet incluent les enregistrements de l'entreprise qui peuvent être vérifiés par rapport à l'entité et à la portée nommées.
Ces faits rendent l'évaluation du fournisseur plus spécifique, mais ils ne prouvent pas le résultat de coupe, le comportement à la corrosion, l'état de contact alimentaire, la force de l'aimant, le MOQ, la capacité, le prix ou le délai de livraison d'un produit non spécifié. Un audit doit révéler ce que l'usine contrôle et ce que la commande doit encore définir. Le rapport le plus solide sépare l'observation, les preuves documentaires, la réponse à l'entretien et l'inférence de l'acheteur au lieu de transformer chaque signe positif en affirmation sur le produit.
Qu'est-ce qu'un audit d'usine de ciseaux de cuisine personnalisés ?
Un audit d'usine de ciseaux de cuisine personnalisés est un examen structuré visant à déterminer si le fournisseur désigné peut traduire les spécifications publiées par l'acheteur en produits finis et en preuves reproductibles. Il examine l'organisation, la responsabilité des processus, l'identité des matériaux, l'équipement, les instructions de travail, les personnes, l'inspection, la non-conformité, la traçabilité, la marque, l'emballage, les réclamations et le contrôle des modifications. Il doit se concentrer sur le parcours réel du produit plutôt que sur la collecte de certificats sans rapport.
L'audit commence par la portée. Nommez l'entité juridique, le site, la date, les personnes, la catégorie de produit, le modèle sélectionné, les fonctionnalités personnalisées et l'étape de commande. Un audit de capacité de précommande demande si le système est susceptible de prendre en charge un projet. Un audit de pré-production vérifie si les fichiers, les matériaux et les contrôles actuels sont prêts. Un audit en cours de processus observe la commande réelle. Un suivi des actions correctives vérifie la résolution d’un problème connu. Combiner ces objectifs sans les étiqueter peut rendre un rapport d'audit plus concluant que les preuves.
Les preuves à distance peuvent être utiles. Une vidéo en direct peut montrer des affichages de révision, des étiquettes de matériaux, des équipements, des zones d'état et des enregistrements d'inspection. Le partage d'écran peut consulter des documents contrôlés. Des photographies horodatées peuvent faciliter le suivi. L'examen à distance présente des limites car l'acheteur ne contrôle pas la caméra ni ne sélectionne chaque enregistrement. Indiquez ces limitations et choisissez une vérification supplémentaire en fonction du risque.
| Question sur la portée de l'audit | Preuves utiles | Substitut faible |
|---|---|---|
| Qui produit ? | Nom légal, site, entité contractuelle, gestionnaires responsables | Nom de la marque seul |
| Quel produit est couvert ? | Modèle, révision, carte des composants et portée personnalisée | Énoncé de la catégorie « Ciseaux de cuisine » |
| Quels processus sont internes ? | Carte d'itinéraire, observation en direct, équipement et enregistrements | Icônes de processus marketing uniquement |
| Quelle œuvre est externe ? | Liste des sources approuvées, critères entrants et traçabilité | Réponse « usine partenaire » sans nom |
| Comment l'acceptation est-elle contrôlée ? | Méthodes, échantillons, enregistrements et autorité de publication | « 100 % QC » sans vérifications définies |
| Comment les modifications sont-elles gérées ? | Historique des révisions, règle de notification et de réapprobation | Promesse verbale de conserver la même qualité |
Preuves vérifiées du produit BONET à intégrer dans l'audit
L'auditeur doit sélectionner une ou plusieurs références de modèles pertinentes. Ciseaux de cuisine polyvalents G2003 liste les pages 24 × 7,5 × 1,5 cm, acier inoxydable 420 et PP+TPR, avec lames amovibles et sens de rangement. L'audit peut utiliser ces faits publiés pour demander où sont contrôlés le matériau de la lame, les composants moulés, l'interface de détachement et la gaine ou le support. Il ne doit pas supposer une valeur de test non publiée.
Le Ciseaux de cuisine multi-usages G2004 liste la page 19 × 9,5 × 1 cm, acier inoxydable 420 et PP dans un format multifonction détachable. Le Ciseaux de cuisine magnétiques G2011 liste la page 21,8 × 8,6 × 2 cm, acier inoxydable 420 et PP avec sens de support magnétique. SKI090 est publié en 9 pouces avec de l'acier inoxydable 420 et du PP.
Imprimez ou enregistrez les pages actuelles avec la date d'audit et demandez à l'usine d'identifier le modèle interne et la révision correspondants. Le contenu du site Web peut devenir obsolète ou décrire une configuration large. Les différences ne sont pas automatiquement des défauts ; ce sont des questions à résoudre. Le devis, l’échantillon et le dossier de production doivent éventuellement utiliser une seule identité contrôlée. Un auditeur incapable de faire correspondre le nom de vente aux enregistrements de production a découvert une lacune en matière de traçabilité qui mérite d'être comblée.
| Modèle public | Trace d'audit | Preuve au niveau de la commande requise |
|---|---|---|
| G2003 | Paire de lames, interface détachable, poignée PP+TPR et composant de stockage | Liste actuelle des composants, enregistrements de matériaux, échantillon, contrôles et emballage |
| G2004 | Construction de lame multifonction amovible et poignées en PP | Liste des fonctions, méthode d'assemblage, critères de surface/bord et marquage |
| G2011 | Ciseaux et système de support magnétique | Source d'aimant/support, boîtier, ajustement, test de surface et configuration emballée |
| SKI090 | Acier inoxydable 420 de 9 pouces et direction PP | Révision exacte, fonctions, matériau de poignée, inspection et devis |
Étape 1 : Vérifier la propriété de l'entité, du site, de la portée et du processus
Commencez par l'identité juridique. Faites correspondre le nom et l'adresse de l'entreprise sur le devis, le contrat, la facture, les informations bancaires, les documents commerciaux et les certifications. Là où une société commerciale, une entreprise de marque et une entité de fabrication diffèrent, cartographiez leurs rôles. Demandez quelle entité emploie du personnel de production et de qualité, possède des équipements, achète des matériaux, signe les spécifications du produit et accepte les réclamations. La structure est peut-être légitime, mais elle ne doit pas rester invisible.
Confirmez le site qui effectuera la commande sélectionnée. Un fournisseur peut disposer de plusieurs bâtiments ou ateliers affiliés. Enregistrez où se produisent l’emboutissage, le traitement thermique, le meulage, le polissage, l’injection, l’assemblage, le nettoyage, le marquage, l’inspection et l’emballage. Pour les travaux externes, demandez la catégorie d'origine, le parcours d'approbation, les contrôles entrants et la traçabilité. Ne considérez pas l’externalisation elle-même comme un échec ; le risque réside dans un travail non approuvé ou non contrôlé.
Consultez le tableau des responsabilités de l'organisation. Identifier les responsables des ventes, de l'ingénierie, des achats, de la production, de la qualité et des expéditions. Demandez qui peut approuver une substitution de matériau, une retouche, une déviation ou une expédition tardive. Interviewez au moins une personne autre que le contact commercial lorsque cela est possible. Des réponses cohérentes sur le modèle actuel et le processus de changement renforcent la confiance ; les contradictions révèlent où un acheteur devrait exiger un contrôle écrit.
Parcourez le flux de matériaux et de personnes. Réception des notes, quarantaine, stock accepté, travaux en cours, zones rejetées, inspection et marchandises emballées. Recherchez les identités mixtes, les conteneurs ouverts, les échantillons non contrôlés ou les étiquettes qui peuvent être déplacées sans enregistrement. Le 6S ou l'entretien ménager prend en charge la visibilité, mais la conclusion de l'audit doit relier l'identité de la commande à chaque étape plutôt que de considérer la propreté comme la qualité du produit.
Pour une comparaison d'une usine de ciseaux de cuisine personnalisée en Chine, indiquez précisément ce qui a été vérifié et ce qui est resté hors du champ d'application. Une visite d'une journée peut observer un site et une équipe. Il se peut qu’il ne confirme pas chaque sous-traitant, réclamation de capacité ou condition de commande future. Le rapport doit recommander des actions telles qu'une confirmation de document, une commande pilote, une inspection par un tiers ou un audit de suivi en fonction du risque restant.
Étape 2 : tracer le matériau de la lame, la résine, les attaches et les composants achetés
Choisissez un lot récent ou représentatif et tracez en arrière. Commencez par l’identification du produit fini ou en cours de travail, puis recherchez les enregistrements des composants et des matériaux entrants. Pour les lames, recherchez la matière déclarée, la référence du fournisseur ou du lot, le résultat de réception, l'identité de stockage et la sortie en production. Pour poignées, trace PP, TPR ou autre résine, colorant et pièce moulée. Pour un modèle magnétique, incluez les pièces d’aimant et de support. Pour l'emballage, incluez la version imprimée, l'insert et les étiquettes à code-barres.
Demandez comment l'usine empêche qu'une bobine, une ébauche ou une lame en acier inoxydable ne soit confondue avec une autre. Les étiquettes, les emplacements, les enregistrements de problèmes et les voyageurs de lots peuvent tous jouer un rôle. Observez la pratique réelle. Une procédure qui nécessite une identification mais un bac de production sans étiquette est une constatation significative. À l’inverse, un simple voyageur manuscrit peut être efficace s’il est contrôlé, lisible et systématiquement lié.
Vérifiez les critères de réception. Les certificats ou déclarations de matériaux peuvent confirmer l'identité, mais l'usine doit expliquer quels attributs elle vérifie et comment elle gère les écarts. La couleur, l’odeur, la contamination et l’humidité de la résine peuvent avoir de l’importance. Les aimants, pivots ou fixations peuvent nécessiter des vérifications dimensionnelles, esthétiques ou fonctionnelles. L’emballage imprimé doit être vérifié par rapport aux illustrations et révisions approuvées. L'audit ne doit pas exiger des documents non pertinents simplement pour créer du volume.
Retracer à partir d'un lot de matériaux lorsque cela est possible. Quelles commandes ou dates de production l'ont utilisé ? L’usine peut-elle identifier les marchandises concernées si un fournisseur signale ultérieurement un problème ? La profondeur de la traçabilité doit correspondre au risque et à l’accord. L'acheteur doit définir s'il a besoin d'une liaison par lots, par jour, par équipe, par ligne ou par carton. On ne peut pas attendre d'une usine qu'elle fournisse une granularité qui n'a jamais été requise, mais elle doit décrire ce que son système existant peut faire.
Pour des preuves de conformité spécifiques à un projet ou liées aux aliments, identifiez le composant exact et le contact prévu. Le Aperçu des matériaux en contact avec les aliments de la Commission européenne et FDA Food Code 2022 fournit un contexte utile, mais il ne certifie pas les modèles BONET. L'importateur et les spécialistes qualifiés doivent déterminer les exigences applicables. Les preuves d'audit doivent être rapportées avec précision sans transformer une déclaration du fournisseur en garantie légale.
| Composant | Question de trace | Observation pratique | Suivi de l'acheteur |
|---|---|---|---|
| Lame en métal | Quel matériau et quel lot déclarés entrent dans ce modèle ? | Étiquette, stockage, voyageur de sortie et de production | Exiger des preuves liées aux lots convenues dans les spécifications |
| Poignée en résine | Quelle résine et quel colorant rendent chaque zone dure/molle ? | Conteneurs, enregistrement de moulage et référence de couleur | Définir la notification de changement de matériau et de couleur |
| Pivot/attache | Quelles sources et dimensions s'appliquent ? | Échantillon entrant, identité du bac et ajustement de l'assemblage | Lier les dimensions critiques ou la règle fonctionnelle |
| Aimant/support | Comment l'identité, le placement et l'enceinte de l'aimant sont-ils contrôlés ? | Étiquette source, moulage/assemblage et vérification du système complet | Définir la surface, l'orientation et la méthode de rétention/suppression |
| Logo/emballage | Quelle révision d'illustration est actuelle ? | Epreuve d'impression, copie de ligne et contrôle des fichiers obsolètes | Mettre la révision dans les documents d'achat et de sortie |
Étape 3 : Observez les contrôles de formation de la lame, de traitement thermique, de meulage et d'appariement
Suivez l'itinéraire de la lame décrit pour le modèle sélectionné. L'emboutissage ou le formage crée une géométrie que les opérations ultérieures ne peuvent pas toujours corriger. Demandez comment la première pièce est comparée au dessin ou à la référence, comment l'outillage usé est reconnu et comment les bavures ou la distorsion sont traitées. Le réglage droit doit avoir une référence d'acceptation car le contact de la lame et le réglage du pivot dépendent de la planéité et de l'alignement.
Si un traitement thermique s'applique, identifiez s'il est interne ou externe, quel itinéraire est utilisé pour le modèle, comment les lots sont identifiés et quel résultat est examiné. Ne déduisez pas une dureté spécifique du nom de la catégorie ou du certificat de l'entreprise. Si la dureté est une exigence d'achat, la méthode, les emplacements, la taille de l'échantillon et la plage d'acceptation doivent être écrits dans le dossier du produit. L'audit peut examiner les enregistrements et l'état des équipements, mais ne doit pas inventer un résultat qui n'a pas été mesuré.
Le meulage détermine la géométrie des bords et la relation entre les lames. Observez le broyage grossier et à l'eau si possible. Demandez comment les opérateurs règlent l'angle ou le contact, comment les roues ou les courroies sont entretenues et comment les premières pièces sont approuvées. Examinez le refroidissement, le contrôle des débris, la protection contre la manipulation et l'identité des pièces. Un opérateur qualifié peut jouer un rôle central dans le processus ; l'audit doit se demander comment la formation, les échantillons de référence et les contrôles rendent le résultat moins dépendant de la seule mémoire.
L'association et le réglage du pivot transforment deux lames en ciseaux. Demandez si les lames sont assorties, comment les attaches ou les rivets sont contrôlés et quel mouvement est acceptable. Inspectez le contact sur toute la course, les espaces, le frottement, l’alignement de la pointe, le jeu latéral et l’effort d’ouverture. Lorsque les lames se détachent, ajoutez une orientation d'assemblage et une rétention pour usage ordinaire.Lorsque des fonctions supplémentaires sont présentes, identifiez leur inspection sans supposer qu'elles prouvent la qualité de coupe.
Étape 4 : Audit du moulage par injection, de l'assemblage de la poignée et des fonctionnalités spéciales
Vérifiez quels composants de poignée et de support sont moulés en interne. Faites correspondre l'identité du moule, le matériau, le colorant et les instructions de travail actuelles au produit sélectionné. Observez l'approbation du démarrage et la manière dont les premières pièces sont vérifiées. Les questions visuelles typiques incluent le flash, l'évier, le remplissage court, la brûlure, la contamination, le gauchissement, la brillance, la texture et la couleur. Les questions fonctionnelles incluent la position de l'insert, l'ajustement sur le métal, le collage de matériaux souples et durs, les bords d'ouverture des doigts et la résistance de l'assemblage.
Le contrôle des couleurs doit utiliser une référence et des conditions de visualisation convenues. Une puce maîtresse ou un échantillon moulé approuvé est plus utile qu’une image d’écran. Demandez comment l'usine gère les variations d'un lot à l'autre et ce qui se passe lorsque l'impression PP, TPR et emballage ne peut pas correspondre exactement. L'acheteur doit définir une relation acceptable et ne pas supposer qu'une cible de couleur numérique convient à chaque matériau et texture.
Observez l'assemblage de la poignée avec les lames. Vérifiez l’orientation, l’assise, les bords exposés, les espaces et la déformation. Si des ultrasons ou un autre processus d'assemblage sont utilisés, demandez quels paramètres ou résultats de première pièce sont contrôlés. Une poignée visuellement fermée peut toujours se déplacer sous l’effet de la force de coupe. L'audit doit relier le contrôle d'assemblage à un contrôle fonctionnel pertinent sans exiger un test destructif sur chaque unité.
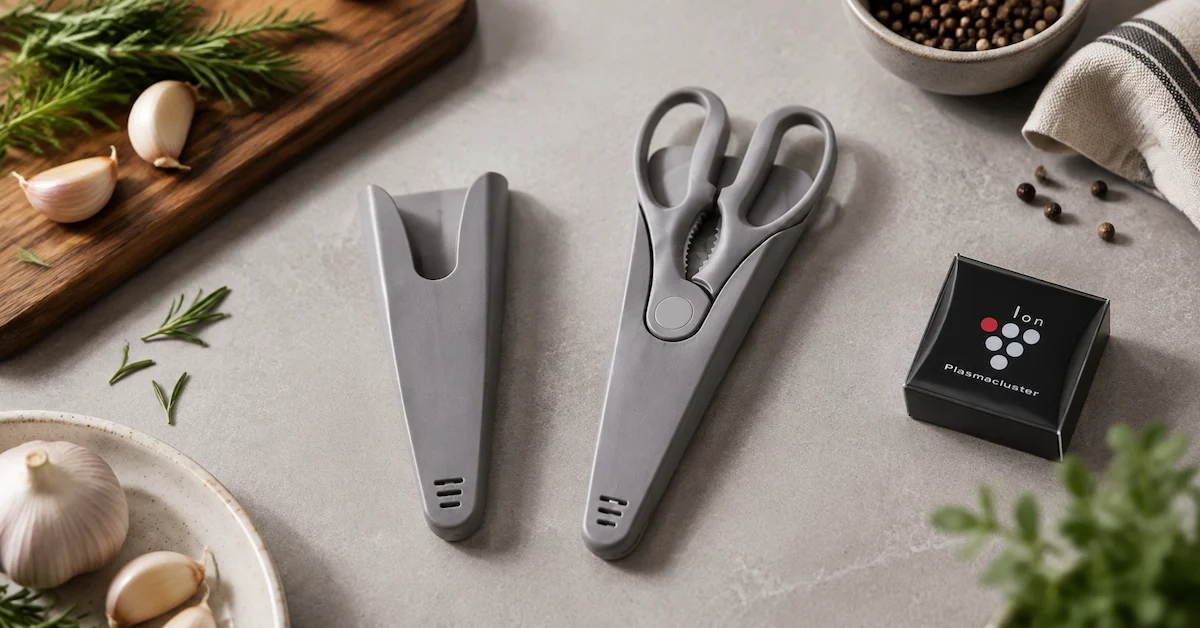
Les fonctionnalités spéciales nécessitent des questions dédiées. Pour les ciseaux détachables, observez comment l'interface est réalisée, vérifiée et protégée contre une séparation involontaire. Pour un verrou, inspectez l’engagement et le relâchement. Pour les ouvre-bouteilles, les poignées pour écrous, les encoches en os ou les zones de grattage, confirmez la géométrie et tout danger. Pour un support magnétique, tracez l'aimant, le boîtier, l'emplacement, la surface du support, l'ajustement des ciseaux et l'utilisation du système complet. Ne laissez pas la fonctionnalité disparaître dans une liste de contrôle d'apparence générique.
Une constatation d'audit doit décrire les preuves et les risques. « Trois des vingt supports moulés présentaient des éclairs visibles au niveau du bord d'insertion ; l'instruction actuelle ne montrait pas de photographie d'acceptation » est exploitable. La « qualité de moulage médiocre » ne l'est pas. Indiquez l'échantillon, l'emplacement, l'état observé, les exigences et l'action corrective demandée. Des résultats précis améliorent à la fois la réponse du fournisseur et la crédibilité de l'acheteur.
| Zone de moulage/assemblage | Ce qu'il faut observer | Preuve de contrôle |
|---|---|---|
| Configuration du moule et des matériaux | Corriger la révision du moule, de la résine, du colorant et des composants | Feuille de configuration, étiquettes et approbation de la première pièce |
| Condition visuelle | Flash, évier, remplissage, contamination, texture et couleur | Échantillon approuvé ou référence de défaut |
| Interface à poignée de lame | Assise, orientation, espaces et mouvement | Instruction d'assemblage et exemple fonctionnel |
| Système détachable | Montage, démontage et rétention en utilisation normale | Séquence, résultat et fréquence d'inspection définis |
| Support magnétique | Présence de l'aimant, position, boîtier, ajustement et comportement de montage | Trace des composants plus méthode du système complet |
| Verrouillage ou outil ajouté | Engagement, état des bords, accès et protection des packages | Règle d'acceptation spécifique à la fonctionnalité |
Étape 5 : Vérifier l'inspection fonctionnelle en cours et finale
Demandez à l'équipe qualité de montrer le plan d'inspection pour le SKU sélectionné. Il doit identifier les caractéristiques, la méthode, la fréquence ou la taille de l'échantillon, l'acceptation, l'enregistrement et la réaction. Une déclaration telle que « chaque paire est vérifiée » n'a de sens que lorsque la vérification est définie. Le plan peut combiner des observations 100 % simples avec des mesures ou des tests échantillonnés. Le bon équilibre dépend du risque, de la capacité du processus et de l'accord.
Observez un inspecteur effectuer la vérification de la découpe. Notez le support, la préparation, l'orientation des ciseaux, la longueur de coupe, le nombre d'actions, le jugement et l'élimination ou la réutilisation du support. Demandez quel est le rapport entre la méthode et la demande de l'acheteur. Une fine coupe de papier peut révéler des espaces évidents sur les bords, mais ne représente pas un sachet alimentaire, une ficelle ou une peau de volaille. L'acheteur et l'usine doivent convenir des supports utilisés pour le contrôle des lignes et de ceux utilisés pour les tests périodiques ou de validation.
Inspectez le pivot et la fermeture de la lame. Une jauge peut être appropriée pour certaines dimensions, tandis que le ressenti et la référence visuelle peuvent rester partie intégrante de la méthode. Si le jugement subjectif est important, examinez la formation, les échantillons de défauts et l’accord entre les inspecteurs. Demandez à quelle fréquence les outils sont calibrés ou vérifiés et si une jauge endommagée peut être identifiée. Les étiquettes d'étalonnage à elles seules ne prouvent pas que la méthode prédit l'utilisation du produit.
Vérifiez l'apparence sous l'éclairage d'inspection réel. Recherchez les rayures, les lignes de meulage, les taches, les résidus, les empreintes digitales, les défauts de moulage, la couleur, la position du logo et l'état des bords à l'extérieur des surfaces de coupe. Pour les produits lavés ou nettoyés aux ultrasons, demandez comment le séchage est confirmé avant l'emballage. L'humidité cachée dans les pivots ou les gaines peut affecter la présentation pendant le stockage. L'usine doit disposer d'un moyen pratique pour prévenir et contenir le problème.
Examinez le plan de réaction. Que se passe-t-il lorsqu'une paire échoue ? Le lot est-il arrêté, séparé et examiné ? Qui décide des retouches ? Le produit retravaillé est-il réinspecté ? Un défaut répété déclenche-t-il un ajustement du processus ou une vérification étendue ? Demandez à voir un enregistrement récent de non-conformité expurgé. Une usine qui enregistre les problèmes et clôture les actions peut être plus fiable qu'une usine qui prétend que les défauts ne se produisent jamais.
Étape 6 : Vérifier le logo, les illustrations, l'emballage et la sortie du carton
La personnalisation de la marque crée un risque de révision. Commencez par le registre des œuvres d’art. Faites correspondre la marque du produit, la découpe de l'emballage, les instructions, le code-barres, les étiquettes et les marques du carton à la révision et à la date approuvées. Demandez comment les fichiers obsolètes sont supprimés de l'impression et de la ligne. Vérifiez que les opérateurs ne sélectionnent pas d’œuvres d’art dans les fils de discussion informels. Le bon de commande et le pack de version doivent identifier les fichiers actuels.
Pour les ciseaux de cuisine avec logo personnalisé, observez le processus de marquage réel ou un enregistrement représentatif. La gravure, l'impression, le moulage et l'étiquetage au laser nécessitent une configuration et une inspection différentes. Vérifiez l'emplacement, l'orientation, la taille, la couleur, le contraste, la qualité des bords et la manipulation ordinaire. Si la marque attend une résistance au lavage ou à l’abrasion, définissez et vérifiez l’état. Ne transférez pas de preuves d'un matériau ou d'une méthode de marquage à un autre sans examen.
À la station d'emballage, comparez le produit en vrac avec le produit emballé. Vérifiez la propreté, la sécheresse, la protection de la pointe de la lame, l'orientation ouverte/fermée, l'ajustement de la gaine, la rétention du produit, les instructions, le code-barres et le retrait du consommateur. Un pack peut plier un manche, frotter une lame polie ou libérer un accessoire. Observez comment les emballeurs comptent les composants et identifient les travaux en cours. Les modèles mixtes ou les inserts obsolètes constituent des risques courants lorsque plusieurs programmes de marque privée partagent une ligne.
Examinez les cartons intérieurs et principaux. Confirmez la quantité, l'orientation, les séparateurs, les hypothèses relatives au sac ou au contrôle de l'humidité le cas échéant, les marques de carton, les dimensions et les enregistrements de poids. Si les performances des colis de commerce électronique sont importantes, le colis de vente au détail doit être évalué en fonction de son itinéraire d'expédition réel. Si l'acheteur utilise des palettes, définissez le gerbage et la protection. Ce guide n’invente pas les valeurs des cartons ; ils doivent être mesurés et approuvés pour la configuration publiée.
L'autorité de mainlevée de l'expédition doit vérifier ensemble le produit et la documentation. Demandez qui signe le statut final, comment les rapports d'inspection sont liés à la commande et au carton, et que se passe-t-il si les marchandises sont emballées avant qu'un résultat manquant ne soit clôturé. Une étiquette d'entrepôt de produits finis doit montrer suffisamment d'identité pour empêcher l'expédition d'une mauvaise révision. L'ouverture aléatoire d'un carton lors d'un audit peut vérifier la cohérence entre les enregistrements et les biens physiques.
Étape 7 : tester la traçabilité, la non-conformité et les actions correctives
Lancer un exercice de traçabilité avec une commande réelle ou simulée. Sélectionnez un carton fini et demandez à l'usine d'identifier la date de production, la ligne ou l'équipe, les lots de matériaux ou de composants, le dossier d'inspection et les illustrations publiées. Choisissez ensuite un lot de lame ou de résine et demandez quels produits finis l'ont utilisé. Enregistrez le temps et les écarts. Le but n’est pas la vitesse en soi ; il s'agit de savoir si le système peut définir le produit concerné lorsqu'un problème apparaît.
Inspectez les zones de quarantaine et de rejet. Le statut doit être clair et l’accès contrôlé. Demandez comment les lames rebutées, les pièces moulées rejetées, les emballages obsolètes et les retouches sont enregistrés. Une poubelle rouge ne suffit pas si des pièces peuvent être retirées sans autorisation. Observez comment les rejets de ligne sont comptés et si le propriétaire du processus reçoit des informations sur les tendances. De petits défauts répétés peuvent signaler une usure de l'outil ou une configuration instable avant que l'inspection finale ne détecte un problème plus important.
Examinez un exemple d'action corrective dans lequel les informations client sensibles ont été supprimées. Le dossier doit décrire le problème, son confinement, les preuves, la cause profonde, la correction, l'action corrective, la responsabilité, le calendrier et la vérification de l'efficacité. Une réponse qui se contente de recycler un opérateur peut s'avérer insuffisante si la véritable cause est une instruction ambiguë, un outillage usé ou un matériel non contrôlé. Demandez comment les modifications apportées aux mesures correctives se répercutent sur les dessins, les instructions de travail et les plans d'inspection.
Les dossiers de réclamation doivent inclure le modèle, la révision, la commande ou le lot, la quantité, la description de la défaillance, les photographies, les conditions d'utilisation et de nettoyage, le support de découpe, l'emballage et le calendrier. L'acheteur a également la responsabilité de fournir ces informations. Une tendance en matière de plaintes peut orienter l’orientation de l’audit. Par exemple, les rapports faisant état d'un pivot desserré devraient conduire à des enregistrements de réglage et de réinspection ; les rapports faisant état d'un support magnétique en chute doivent conduire à des preuves de la surface, de l'orientation, du placement de l'aimant et de l'assemblage du support.
Ne demandez pas inutilement à voir les noms ou les conceptions confidentielles des clients. L'usine peut expurger les données d'identification tout en démontrant la structure. Le respect des informations des autres clients est en soi un signal du fournisseur. Une usine qui expose librement les œuvres d'art et les disques d'une autre marque peut gérer la confidentialité de l'acheteur de la même manière.
Étape 8 : Vérifier la capacité et les réclamations commerciales avec des preuves
La capacité n'est pas un chiffre. Demandez quel processus contraint le modèle sélectionné, combien d'équipes et de personnes qualifiées sont disponibles, si l'équipement est dédié ou partagé et quelles commandes occupent déjà la période. Examinez les enregistrements de production récents, les calendriers ou l’historique des expéditions sous une forme expurgée. La cadence théorique d'une machine n'est pas égale à la capacité disponible du produit fini lorsque le meulage, le moulage, l'assemblage, l'emballage ou l'inspection constituent le goulot d'étranglement.
Demandez le délai de livraison actuel au niveau de la commande uniquement après avoir compris la portée. Divisez-le en approvisionnement en matériaux et composants, couleurs personnalisées, illustrations, impression d'emballages, production, inspection, allocation corrective et transfert d'expédition. Demandez quelle date suppose l’approbation de l’acheteur. Un fournisseur peut fournir un devis responsable et des dépendances ; l'auditeur ne doit pas convertir un calendrier historique en une promesse permanente.
Les preuves du MOQ doivent également être superposées. Demandez quel minimum provient de la configuration du produit de base, du lot de lames ou de composants moulés, de la couleur personnalisée, du processus de logo, de l'emballage imprimé, de l'insert ou du carton. Observez si les composants standard sont réellement stockés ou fabriqués sur commande. Pour les ciseaux de cuisine personnalisés en gros, discutez des cartons de modèles mixtes, des répartitions de couleurs, des emballages de rechange, des restes de documents imprimés et de réorganiser le stockage. La réponse commerciale la plus utile explique pourquoi un minimum existe.
Comparez la fourchette de prix à celle de l'usine. Vérifiez si le devis comprend le support, le marquage, l'emballage de vente au détail, l'inspection, le carton principal et les conditions commerciales. Identifiez les coûts ponctuels d’outillage, de montage, de plaque d’impression ou de développement. L'audit ne négocie pas tous les chiffres, mais il peut confirmer si le périmètre cité ressemble au produit et aux processus observés. Les grands écarts doivent être résolus avant la commande.
| Réclamation commerciale | Preuve à demander | Attention d'audit |
|---|---|---|
| Capacité mensuelle | Sortie récente du modèle/processus, goulot d'étranglement et charge planifiée | Le débit théorique de la machine n'est pas disponible, capacité finie |
| Délai de livraison | Plan basé sur les dépendances pour la portée personnalisée réelle | Le calendrier historique des commandes peut ne pas s'appliquer aux matériaux ou à la saison actuels |
| MoQ faible | Minimum par produit, couleur, logo et couche d'emballage | La quantité finie peut masquer les composants personnalisés en excès |
| Prix unitaire | Produit inclus, accessoires, marque, emballage et terme détaillés | Les citations peuvent décrire différentes configurations |
| Échantillonnage rapide | Exemples d'étapes, personnes responsables et dates de saisie | L'échantillon d'apparence n'est pas une validation d'intention de production |
Étape 9 : clôturer les résultats, définir l'accord de qualité et protéger les réapprovisionnements
Classez les résultats par risque et par preuve, et non par émotion. Un problème critique peut affecter la légalité ou la sécurité sérieuse ; un problème majeur peut menacer la fonction, l’identité ou la conformité à l’ordre ; un problème mineur peut être isolé et présenter un risque moindre. Les définitions doivent être convenues avant l’audit. Chaque constatation doit inclure une exigence, une observation, des preuves objectives, la portée concernée, la responsabilité et la date d'échéance. Évitez les termes vagues tels que « améliorer le contrôle qualité ».
Exiger un confinement pour le risque actuel et une action corrective pour la cause du système. Examinez les photographies, les enregistrements ou les documents révisés soumis et décidez si les preuves à distance sont suffisantes ou si un suivi sur place est nécessaire. Clôturez les résultats uniquement lorsque les preuves répondent à l’exigence. Une action future promise est un plan et non une clôture. Gardez les problèmes non résolus visibles dans l'approbation de l'approvisionnement et les conditions d'achat.
Traduire l'audit en un accord qualité ou une spécification de commande. Incluez le modèle et la révision, les matériaux, les échantillons approuvés, les caractéristiques clés, les méthodes de test et d'inspection, l'emballage, la traçabilité, la notification de modification, la non-conformité, la reprise, les échantillons conservés, le traitement des réclamations et la libération de l'expédition. Rendre l’accord proportionnel. Un document concis que la ligne peut suivre vaut mieux qu'un manuel copié que personne n'utilise.
Créez un plan de suivi des fournisseurs. Examiner les tendances des inspections entrantes et finales, la livraison, les plaintes, les mesures correctives et les modifications déclarées. Augmenter la vérification pour un nouveau modèle, un changement majeur ou des performances médiocres ; réduire les contrôles redondants lorsque les preuves le justifient. Planifiez un nouvel audit en fonction des risques, des modifications de certificat, du déménagement de la production, des problèmes répétés ou de la portée importante d'un nouveau produit plutôt qu'un simple calendrier arbitraire.
Protégez la réorganisation avec une liste de modifications. La source du matériau, le processus de lame, la configuration du meulage, le pivot, la résine, le colorant, le moule, l'aimant, le support, le processus de logo, le fournisseur d'emballage et le carton peuvent tous affecter le produit commercialisé. L'usine doit informer l'acheteur avant tout changement pertinent. L'acheteur doit décider si une documentation, un nouvel échantillon ou un nouveau test est requis. Cette étape transforme un audit d'un événement d'une journée en un contrôle continu de l'approvisionnement.
Un programme d'audit pratique pour une journée de travail
Avant la visite, envoyez la portée et la liste des preuves. Demandez des informations sur l'entreprise et le site, une cartographie des processus, des fichiers modèles sélectionnés, des certifications pertinentes, des exemples de matériaux, un plan d'inspection, des enregistrements expurgés récents, une explication de la capacité, un processus fournisseur approuvé et des actions correctives ouvertes. Demandez à l’usine de disposer d’un itinéraire de production actuel ou représentatif. Les audits surprises peuvent avoir un objectif différent, mais une évaluation des capacités est plus productive lorsque les bonnes personnes techniques sont présentes.
Ouvrir avec les règles d'entité, de site, d'ordre et de sécurité. Consacrez peu de temps à la présentation. Accédez au produit et aux documents sélectionnés, puis parcourez la réception, les opérations de lame, le moulage, l'assemblage, le nettoyage, l'inspection, le marquage, l'emballage et l'entrepôt dans l'ordre de fabrication. Sélectionnez des échantillons et des enregistrements pendant la promenade plutôt que d'examiner uniquement ceux placés dans la salle de réunion. Prenez des notes précises et identifiez si les preuves ont été observées, copiées, photographiées, interrogées ou en attente.
Réservez du temps pour un test de traçabilité et une démonstration opérateur. Demandez à un inspecteur d'effectuer le contrôle de coupe et d'apparence défini. Demandez à la production d'afficher les instructions actuelles. Sélectionnez une unité finie et suivez son identité. Examinez ensuite les résultats avec les gestionnaires responsables pendant que les faits sont récents. Donnez au fournisseur la possibilité de corriger les malentendus ou de montrer les preuves manquantes. Ne négociez pas une observation parce que la réunion de clôture est inconfortable.
Après l'audit, publiez un rapport concis indiquant la portée, les limites, les preuves, les conclusions, les bonnes pratiques, les actions requises et les recommandations d'approvisionnement. La recommandation peut être approuvée, approuvée sous condition, sur ordre pilote uniquement, des preuves supplémentaires requises ou non approuvées pour la portée actuelle. Cela ne devrait pas impliquer que l’usine soit en permanence bonne ou mauvaise. La capacité du fournisseur peut changer et le risque produit diffère selon le modèle.
| Bloc de temps | Focus d'audit | Sortie |
|---|---|---|
| Ouverture | Entité, site, portée, ordre actuel et rôles | Limite d'audit confirmée |
| Révision du produit/fichier | Modèle, révision, composants, matériaux, illustrations et inspection | Questions à tracer au sol |
| Processus walk | Réception par lame, moulage, assemblage, nettoyage et inspection | Observations objectives et échantillons sélectionnés |
| Emballage/entrepôt | Marque, emballage, carton, statut et autorisation d'expédition | Révision et décompte des preuves |
| Traçabilité/CAPA | Traçage avant-arrière, rejet et action corrective | Forces et lacunes du système |
| Fermeture | Conclusions, demandes de preuves, propriétaires et timing | Liste d'actions convenue sans fermeture prématurée |
Comment lire les certifications sans trop réclamer
ISO 9001 peut être pertinent pour le système de gestion de la qualité de l'organisation nommée dans le cadre du certificat. Vérifiez le numéro du certificat, la dénomination sociale, le site, la portée, l'organisme émetteur et la validité. Le page de la norme ISO 9001:2015 décrit la norme, mais ni la page de la norme ni un certificat d'entreprise ne prouvent qu'une paire de ciseaux spécifique répond à une allégation de coupe, de corrosion ou de contact alimentaire.
Les informations BSCI et Sedex peuvent soutenir la diligence raisonnable en matière de responsabilité sociale sur un site et à un moment donné. Examinez qui a effectué l’évaluation, la date, la portée, les conclusions et le suivi, le cas échéant. N'appelez pas ces certifications de produits. Une commande ultérieure, un autre site ou un sous-traitant peut nécessiter un examen supplémentaire. L'acheteur doit travailler avec sa propre politique et des spécialistes qualifiés lorsque les obligations sociales ou éthiques d'approvisionnement sont importantes.
Les rapports sur les produits doivent être vérifiés pour le demandeur, le fabricant, l'échantillon, le modèle, les matériaux, la date, la méthode, le résultat et la pertinence par rapport au SKU actuel. Un rapport peut être authentique mais non pertinent car il couvre une résine, un revêtement, un emballage ou un modèle différent. Demandez comment l'usine empêche l'utilisation de rapports obsolètes après des modifications. L'acheteur doit conserver une matrice de preuves reliant chaque réclamation ou exigence au dossier approuvé.
Un rapport d'audit doit utiliser un langage prudent : "certificat examiné", "enregistrement échantillonné", "démontré par l'opérateur", "non observé", "en attente de confirmation" et "interprétation de l'acheteur". Évitez de transformer « déclaré en usine » en « vérifié » à moins que des preuves ne le soutiennent. Cette discipline protège la confiance et facilite les révisions futures.
Constatation d'audit illustrative : lorsqu'un bon échantillon a un faible contrôle de révision
Imaginez un acheteur fictif auditant un fournisseur après avoir approuvé un échantillon de ciseaux détachables orange. La sensation de coupe et de manipulation est acceptable et l’atelier de production dispose des équipements appropriés. Cependant, sur la chaîne d'emballage, l'auditeur trouve deux notices d'instructions comportant des illustrations similaires mais un langage de nettoyage différent. Les opérateurs sélectionnent les inserts dans des cartons ouverts étiquetés uniquement avec le nom de la marque. Le produit lui-même est bon, mais la commande peut être expédiée avec des réclamations incohérentes.
Le confinement immédiat consiste à arrêter l'emballage, à séparer les inserts, à identifier les cartons concernés et à confirmer la révision approuvée. La correction du système consiste à ajouter une révision des illustrations aux enregistrements de réception, de stockage, d'instructions de travail et de dégagement, à supprimer le stock obsolète sous autorisation et à former les emballeurs à la nouvelle identité. L'efficacité est vérifiée lors du prochain cycle grâce à un échantillonnage aléatoire de cartons. « Former les travailleurs » ne suffirait pas à corriger les étiquettes faibles et le contrôle des stocks obsolètes.
Au cours du même audit, l'enregistrement du matériau de la lame est lié au lot de production et l'inspecteur démontre le contrôle de découpe, mais la méthode utilise du papier de bureau alors que la principale réclamation de l'acheteur concerne les sachets alimentaires flexibles. Le résultat n’est pas que les ciseaux échouent. Le fait est que l'écran de ligne ne démontre pas encore le cas d'utilisation de l'acheteur. L'acheteur et le fournisseur conviennent d'un support de pochette représentatif pour la validation et conservent le papier comme écran d'écart rapide s'il reste utile.
Cet exemple montre pourquoi un audit ne doit pas produire une seule note sans contexte. L'usine peut avoir une forte capacité de processus et un écart de conception corrigible. L'échantillon peut passer par une méthode alors que l'exigence d'achat en nécessite une autre. Les actions doivent cibler les preuves, et non récompenser ou punir le fournisseur sur la base des premières impressions. Ce scénario est illustratif et ne constitue pas un événement BONET signalé.
Foire aux questions
Un acheteur peut-il auditer BONET à distance ?
Un examen à distance peut examiner les documents de l'entité, les fichiers de produits sélectionnés, les vidéos de processus en direct, les étiquettes de matériaux, les instructions de travail, les démonstrations d'inspection et les enregistrements. Il doit documenter les limites, notamment la sélection des caméras et l’incapacité d’échantillonner indépendamment chaque zone. Le risque peut justifier un audit sur site, une inspection par un tiers, des travaux en laboratoire ou une commande pilote après examen à distance.
Que doit vérifier en premier un auditeur dans une usine de ciseaux de cuisine ?
Confirmez l'entité juridique, le site, le modèle et la révision sélectionnés, puis tracez ce produit à travers les matériaux et les processus. Commencer par un SKU nommé évite que l’audit ne se transforme en une visite générale de l’usine. Vérifiez quelles opérations sont internes, lesquelles sont externes, comment les fichiers actuels parviennent aux opérateurs et comment les produits non conformes sont contrôlés.
Une « inspection à 100 % » est-elle suffisante ?
Non. Demandez-vous ce qui est vérifié, par quelle méthode, par rapport à quelle règle d'acceptation, par qui, comment le résultat est enregistré et que se passe-t-il après un échec. Des contrôles visuels ou fonctionnels simples peuvent avoir lieu sur chaque paire tandis que des tests dimensionnels ou destructifs sont échantillonnés. Le plan d'inspection doit correspondre au risque produit et à l'accord de l'acheteur.
Quels enregistrements de lame sont importants ?
Les enregistrements utiles peuvent inclure l'identité des matériaux entrants, la référence du lot ou du problème, les informations de traitement thermique applicables, la configuration du meulage ou l'approbation de la première pièce, les vérifications d'appariement et de pivotement, l'inspection de découpe et la libération du lot. L'ensemble exact dépend du modèle et de l'accord. Un certificat de matériau à lui seul ne décrit pas le bord ou l'assemblage fini.
Comment les ciseaux de cuisine magnétiques doivent-ils être audités ?
Auditez les ciseaux et le support en tant que système. Tracez l'aimant et les composants du support, examinez le boîtier et l'emplacement, inspectez l'ajustement et utilisez une surface de montage, une orientation, un placement, une observation et un retrait définis. L'emballage doit protéger le titulaire et maintenir la relation approuvée. Ne revendiquez pas une fixation universelle sur toutes les surfaces du réfrigérateur.
Comment un acheteur doit-il vérifier la marque personnalisée ?
Faites correspondre l'illustration, la méthode, la position, la taille et la couleur du logo au fichier publié. Observez le marquage et inspectez-le sur le matériau final. Vérifier les manipulations ou nettoyages ordinaires pertinents au projet. Lors de l'emballage, vérifiez les instructions, le code-barres, les étiquettes et la révision du carton. Supprimez les illustrations obsolètes grâce à un processus contrôlé.
La certification d'entreprise de BONET couvre-t-elle chaque produit personnalisé ?
Non. Les informations ISO 9001, BSCI ou Sedex au niveau de l'entreprise prennent en charge les questions spécifiques de diligence raisonnable liées au système de gestion ou au site. Il ne s'agit pas d'un certificat de niveau modèle pour la découpe, la corrosion, le contact alimentaire, la fonction magnétique ou la conformité à la destination. Obtenez les preuves de produit appropriées pour le SKU publié.
Quel MOQ et quel délai un rapport d'audit doit-il confirmer ?
Le rapport peut évaluer la façon dont le fournisseur établit le MOQ et le calendrier et si les revendications de capacité sont fondées sur des preuves. Les valeurs réelles appartiennent à l'offre actuelle. Demandez les minimums par produit, couleur, logo et couche d'emballage, ainsi qu'un calendrier basé sur les approbations, l'approvisionnement, la production, l'inspection et le transfert. Ne publiez pas de numéros universels non pris en charge.
À quelle fréquence une usine doit-elle être réauditée ?
Utilisez le risque, la performance et le changement. Une expansion majeure du produit, une relocalisation, un changement de processus important, une plainte répétée, une mesure corrective faible ou une certification expirée/modifiée peuvent justifier un examen. Un fournisseur stable disposant de bonnes preuves peut avoir besoin de moins d’activités dupliquées. La politique d'achat et les exigences du client s'appliquent également.
Un audit peut-il garantir l'absence de défaut ou un classement Google sur la première page ?
Non. Un audit échantillonne un système et un moment ; il ne peut garantir le zéro défaut futur. De même, un blog ne peut pas garantir le classement des recherches ou les demandes de renseignements. Les deux peuvent améliorer la probabilité en rendant les exigences, les preuves, les décisions et les commentaires plus disciplinés. Une inspection continue, une surveillance des fournisseurs, une maintenance du contenu et des mises à jour vérifiées restent nécessaires.
Mots clés et liens vers des produits pour la recherche d'audit
Un auditeur examinant un fournisseur de ciseaux de cuisine personnalisés doit sélectionner un produit nommé dans la gamme BONET et demander l'identité interne correspondante. Un examen d'un Fabricant de ciseaux de cuisine OEM devrait se concentrer sur le contrôle de la plate-forme, de la couleur, du logo et de l'emballage, tandis qu'un fabricant de ciseaux de cuisine ODM doit ajouter des enregistrements de conception, d'outillage, de validation et de transfert. Ciseaux de cuisine de marque privée nécessitent des illustrations solides et réorganisent le contrôle des révisions.
Pour ciseaux de cuisine à logo personnalisé, inspectez la configuration du marquage et le SKU final emballé. A fabricant de ciseaux de cuisine personnalisés devrait associer les tâches prévues plus lourdes à des preuves spécifiques au produit plutôt que d'utiliser le mot cisailles comme étiquette de vente. A usine de ciseaux de cuisine personnalisés en Chine doit correspondre à l'entité contractante, au site et au processus réel. Acheteurs de ciseaux de cuisine personnalisés en gros doivent inclure les attentes en matière de carton, de commande mixte, de traçabilité et de réapprovisionnement dans la demande d'offre.
Conclusion : suivez un produit tout au long du système
Un bon audit d'usine ne demande pas si un fournisseur semble professionnel en général. Il demande si un produit nommé peut être fabriqué, vérifié, emballé et répété dans des conditions contrôlées. Vérifiez l'entité et le site, tracez les matériaux, observez les processus de lame et de moulage, surveillez l'inspection, faites correspondre les illustrations, testez la traçabilité, contestez les hypothèses commerciales et clôturez les conclusions. Convertissez ensuite les preuves en une spécification de commande et un plan de surveillance.
Les faits publics sur le modèle BONET, les informations OEM/ODM et l'aperçu de la fabrication fournissent une carte de départ utile. L'étape suivante consiste à sélectionner le modèle prévu et la portée personnalisée, à demander des preuves actuelles et à convenir de ce qui doit être observé ou documenté avant l'approbation. Le MOQ, le prix, la capacité, le calendrier, les tests et la conformité actuels doivent rester dans le devis et l'examen technique jusqu'à ce que les personnes responsables les confirment.
Vous avez une fiche produit, un échantillon de référence ou un programme de vente au détail cible ?
OBTENIR UN DEVIS